BT210镗刀全解析 最新产品参考信息与选型指南
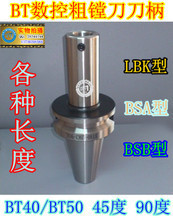
在精密孔加工领域,镗刀的性能直接决定了孔径精度、表面质量与加工效率。BT210作为近年备受关注的镗刀系列,以其独特的模块化设计和广泛的适用性,成为许多制造企业升级刀具方案时的重点考察对象。本文将围绕BT210镗刀的最新参考信息、技术特点、应用场景及选型要点展开系统梳理,为工艺人员与采购决策者提供一份实用的产品参考。
一、BT210镗刀是什么?
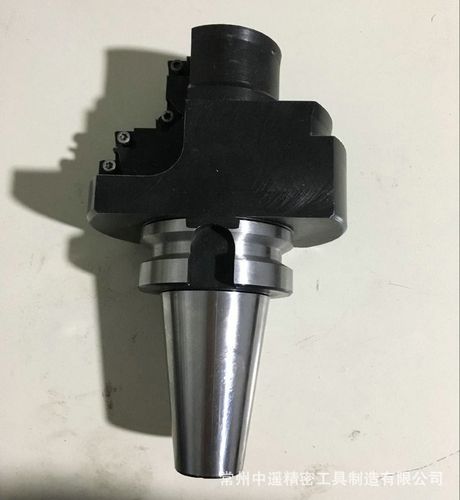
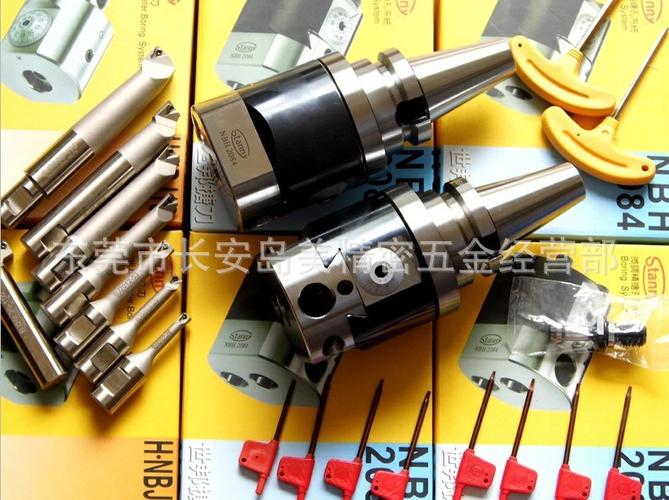
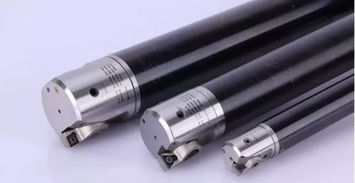
BT210并非指单一规格的镗刀,而是一个涵盖微调镗刀、模块化镗刀头及配套刀柄的系列化产品平台。其命名中的“BT”通常关联BT锥度刀柄接口体系,而“210”则代表该系列在结构尺寸或性能等级上的特定代号。该系列镗刀主打高精度微调、可换头设计以及良好的刚性表现,能够覆盖从中小孔径精镗到中等余量半精镗的加工需求。
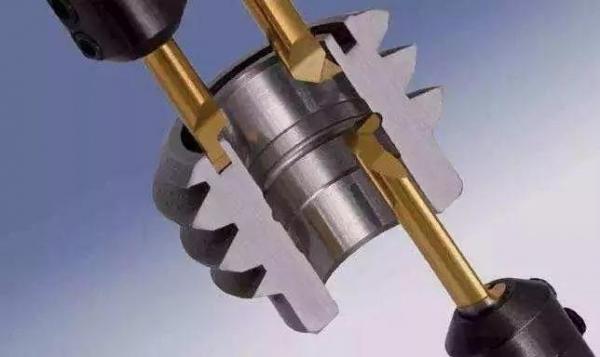
从结构上看,BT210镗刀的核心由刀柄接口、调整机构与切削刀片三部分构成。调整机构多采用差动螺纹或游标刻度微调结构,直线调整精度可达微米级,满足IT6~IT7级孔的加工要求;切削部分则兼容主流可转位刀片,用户可根据工件材料灵活匹配涂层牌号与槽型。
二、核心技术特点与参考参数
- 调整精度与重复定位
BT210系列镗刀的微调机构通常配置高分辨率刻度盘,单格调整量约0.002mm~0.005mm,径向调整范围覆盖数毫米至数十毫米。部分型号支持双向调整,无需退回即可实现孔径的增大或减小,减少对刀辅助时间。
- 模块化接口设计
该系列采用可换镗刀头与标准刀柄组合的方式,同一刀柄可搭配不同直径范围的镗刀头,降低刀具库存成本。接口形式常见有圆柱柄、法兰盘及BT锥柄转接,用户需根据现有机床主轴与刀库配置选择匹配的接口规格。
- 刚性结构与减振考量
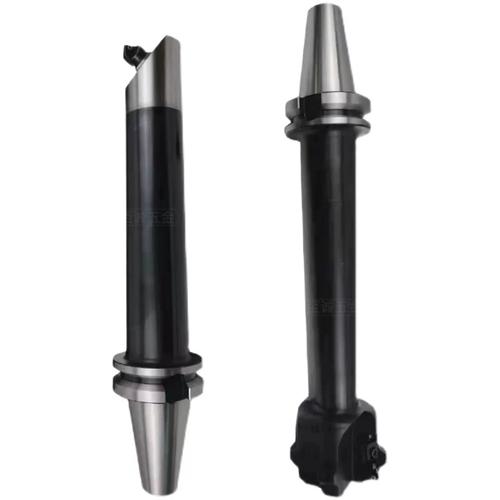
BT210镗刀在刀杆截面设计上注重抗弯刚度,中大直径规格多采用合金钢刀杆或硬质合金增强结构;部分长悬伸型号可选配减振模块,以抑制镗削过程中的颤振,改善孔壁表面质量。需要注意的是,悬伸长度增加时仍需相应降低切削参数。
- 冷却与排屑
多数BT210型号支持内冷通道,冷却液可直达切削区,有利于深孔加工中的排屑与刀片寿命。用户在选型时应确认冷却接口与机床内冷系统的兼容性。
- 刀片兼容性
参考信息显示,该系列镗刀可适配多种标准可转位刀片,覆盖钢件、不锈钢、铸铁及铝合金等常见材料。实际切削参数应依据刀片厂商推荐值及具体工况确定,不建议直接套用固定参数表。
三、典型应用场景
BT210镗刀适用于以下加工场景:液压阀孔、发动机缸体主轴承孔、模具导柱孔的半精镗与精镗;变速箱壳体轴承座孔的尺寸修正;以及多品种小批量生产中需要快速换型的中小孔径加工。由于其模块化结构,在柔性制造单元和加工中心刀库中具有较好的适配性。
在加工中心上使用时,建议配合主轴测头或在线测量系统完成孔径闭环控制;在普通镗床或车床上使用时,则应更加重视对刀与试切环节,以充分发挥微调机构的精度优势。
四、选型与采购参考建议
面对市场上不同供应商提供的BT210相关产品,采购与工艺人员可从以下维度进行核查:
第一,确认接口规格与机床匹配。需明确所需刀柄锥度、拉钉形式及刀库夹持方式,避免到货后无法装夹。
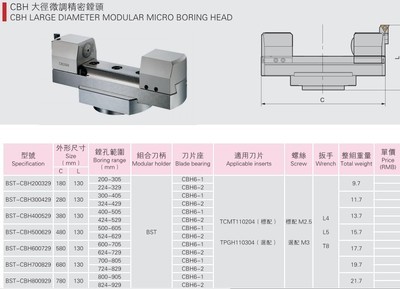
是,核对调整范围与加工孔径的对应关系。镗刀头的标称调整范围应覆盖目标孔径,并留有一定的调整余量,避免处于极限位置工作。
第三,评估重复调整精度需求。对于批量生产中需要频繁微调孔径的工序,应优先选择刻度清晰、锁紧后不跑位的微调结构。
第四,关注刀片供应体系。确认所选型号适配的刀片是否易于采购、价格是否可接受,避免因专用刀片断供影响生产。
第五,考察供应商的技术支持能力。具备孔加工刀具选型经验的供应商,能够根据工件材料、孔深径比和机床条件给出更贴合实际的配置建议。
五、使用注意事项
- 首次使用前应清洁刀柄与刀头接口配合面,确保定位面无异物。
- 微调后务必锁紧调整螺钉,并在试切后复测孔径。
- 长悬伸加工时应降低每转进给量,必要时分多次走刀完成孔径加工。
- 定期检查刀片磨损状态与刀杆直线度,避免因累积磨损导致孔径超差。
- 存储时应为镗刀头配置专用刀座或包装,防止调整机构受撞击失准。
BT210镗刀系列凭借微调精度、模块化扩展性和较宽的适用谱系,为中小孔径精密镗削提供了一种值得关注的解决方案。在实际选型时,建议以机床接口、孔径精度要求和生产批量为核心约束条件,结合供应商提供的实切数据与技术服务能力进行综合评估。本文梳理的产品参考信息可作为初步调研的框架,具体规格参数请以最终供应商发布的技术样本为准。
如若转载,请注明出处:http://www.nthcxkj.com/product/59.html
更新时间:2026-11-21 06:24:42