数控刀具工厂定制非标粗镗刀 从需求到成品的专业指南
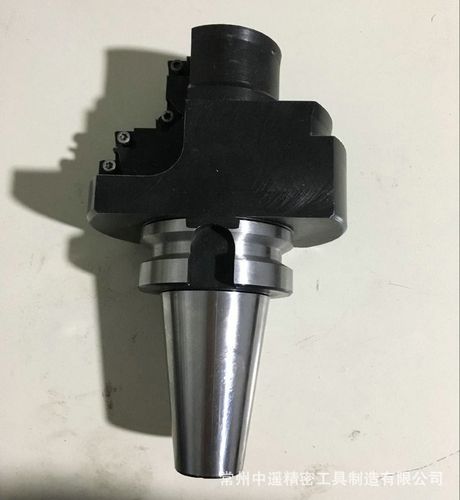
在机械加工领域,标准刀具往往难以满足所有工况需求。当遇到大直径孔、深孔、异形孔或特殊材料加工时,非标粗镗刀定制成为解决加工难题的关键。本文将深入探讨数控刀具工厂如何根据用户需求,定制高效、稳定的非标粗镗刀,涵盖设计要点、制造工艺、应用场景及选型建议。
一、为什么需要定制非标粗镗刀?
标准粗镗刀通常覆盖常见孔径和加工深度,但面对以下情况时,定制化成为必然选择:
- 极端尺寸:孔径超过标准范围(如Φ300mm以上),或深度与孔径比大于5的深孔粗镗。
- 特殊结构:需要加工台阶孔、锥形孔、倒角孔或多阶梯复合孔。
- 难加工材料:如高温合金、钛合金、复合材料,标准刀具几何参数难以兼顾效率与寿命。
- 工艺集成:希望将粗镗与倒角、端面加工等功能复合,减少换刀次数和辅助时间。
- 机床接口特殊:如需要与特定刀柄(HSK、CAPTO、BT等)或模块化系统匹配。
定制非标粗镗刀能够针对性解决上述痛点,提升加工效率与可靠性。
二、非标粗镗刀定制的核心设计要素
专业的数控刀具工厂在接单后,通常会从以下几个维度进行设计:
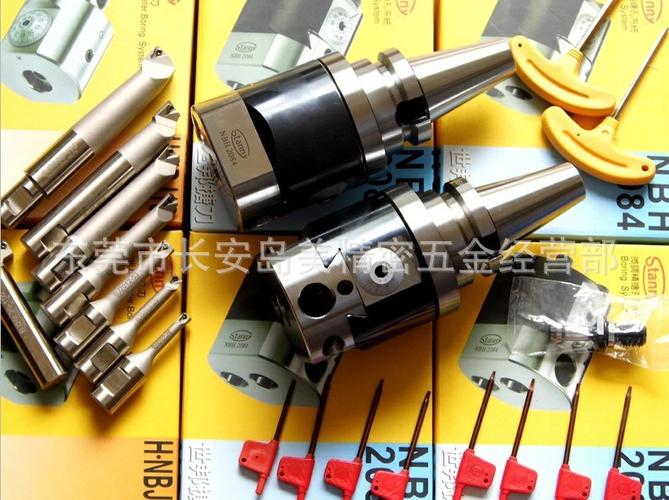
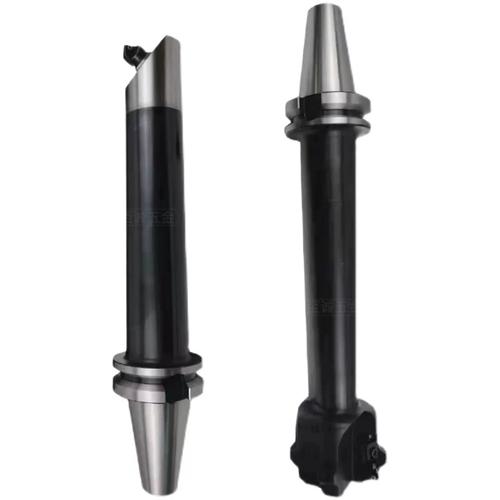
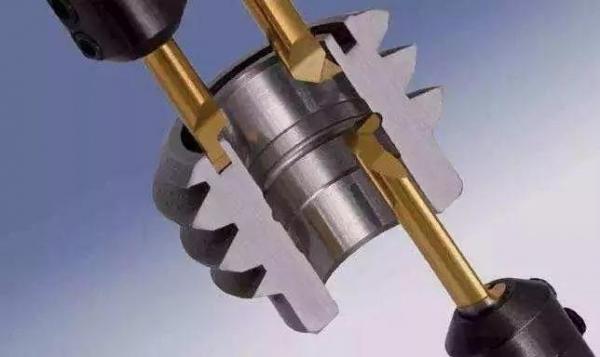
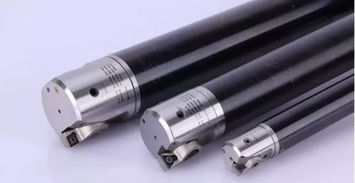
- 结构形式:根据孔径和深径比选择单刃、双刃或可调式镗刀头。大直径优先采用可调结构以补偿磨损;深孔需考虑刀杆刚度与减振设计。
- 刀片选择:依据材料特性和粗加工要求,选用合适的刀片材质(硬质合金、金属陶瓷、CBN等)和槽型(重载、通用、精加工)。刀片夹紧方式(螺钉、压板、楔块)影响稳定性。
- 几何参数:前角、后角、主偏角、刃倾角需根据工况优化,以控制切屑流向、降低切削力并避免振动。
- 刀杆材料与热处理:常用42CrMo或合金钢,通过调质和表面处理(如氮化)提升刚性及耐磨性。
- 冷却方式:内冷通道设计可有效排屑和冷却,尤其针对深孔加工。
- 动平衡要求:对于高速旋转应用,需进行动平衡校正(G6.3或更高等级)。
三、从需求到成品的定制流程
规范的定制流程确保最终产品满足预期:
- 需求沟通:用户提供加工零件图、机床信息、刀柄接口、加工材料、切削参数期望及生产节拍要求。
- 方案设计:工厂工程师进行刀具结构设计、强度校核和干涉检查,出具图纸和方案说明。
- 样品制造:采用CNC加工中心加工刀体,精密磨削刀片槽和定位面,热处理及表面处理。
- 检测与试验:使用三坐标测量仪检测关键尺寸;进行切削试验,验证刀具寿命、切屑控制和表面质量。
- 交付与优化:小批量试用后根据反馈优化设计,最终批量交付并提供技术支持。
四、典型应用场景与效益
- 能源装备:大型风电法兰、核电管板的大孔径粗镗,定制可调镗刀实现高效去除余量。
- 模具行业:注塑机模板深孔粗加工,采用减振刀杆解决振动问题。
- 轨道交通:转向架孔系加工,复合粗镗刀一次完成多阶梯孔粗加工。
- 航空航天:钛合金结构件大孔粗镗,定制刀具优化几何参数,提升刀具寿命30%以上。
定制非标粗镗刀虽然前期投入较高,但通过提升加工效率、降低刀具消耗和减少停机时间,通常能在短期内收回成本。
五、选择定制工厂的要点
用户在选择数控刀具工厂时,建议关注:
- 是否具备独立的设计与研发能力;
- 是否有同类非标刀具的成功案例;
- 制造装备精度(如五轴磨床、慢走丝)和检测手段;
- 技术支持与响应速度;
- 质量管理体系认证。
非标粗镗刀定制是连接加工需求与高效生产的桥梁。与专业的数控刀具工厂深度合作,从工况分析入手,量身打造刀具方案,能够有效突破标准刀具的局限,实现降本增效。在制造业向高端化转型的今天,定制化刀具正发挥着越来越重要的作用。
如若转载,请注明出处:http://www.nthcxkj.com/product/62.html
更新时间:2026-11-21 07:29:54